Os tipos de corrosão e como diferenciar
Seis formas de corrosão com causas e soluções diferentes — e a mais perigosa delas é justamente a que quase não tira massa da peça.
Equipe E2M Jr
· 6 min de leitura
Corrosão não é uma coisa só
"A peça corroeu" é um sintoma, não um diagnóstico. Por trás dessa frase existem mecanismos bem diferentes, que exigem respostas opostas: um pede limpeza e passivação, outro pede troca de liga, outro pede mudança no procedimento de soldagem, outro pede alívio de tensões.
A classificação clássica, consolidada na literatura de corrosão desde os trabalhos de Fontana, separa as formas pelo tipo de estrago — e é justamente o estrago que se enxerga na peça que chega ao laboratório.
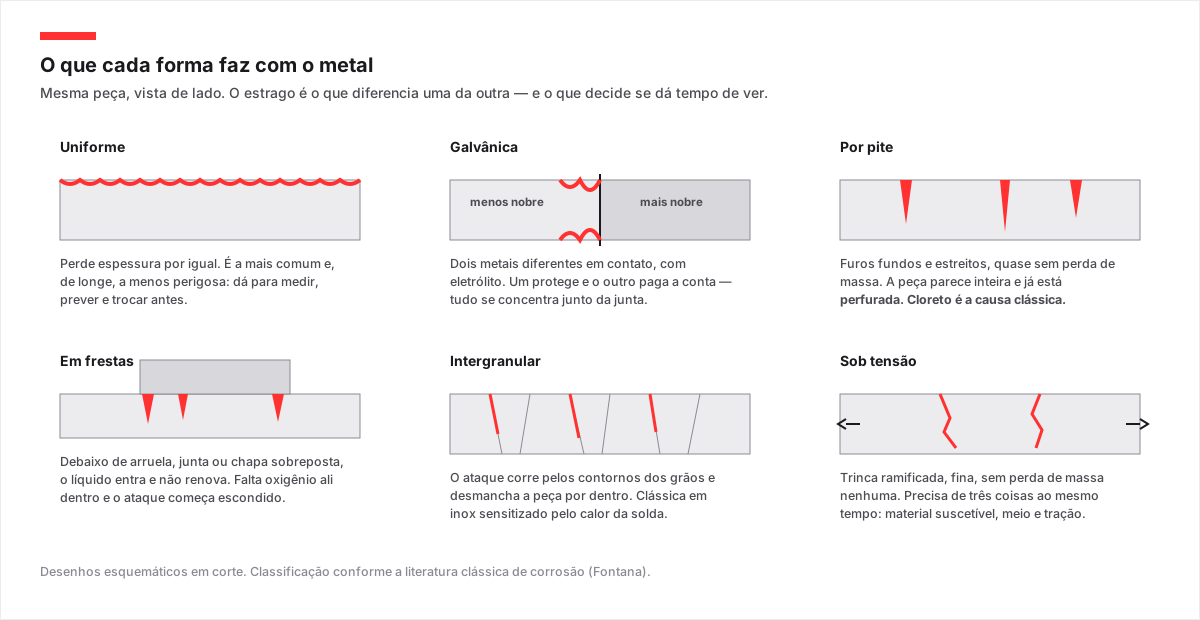
A uniforme é a boazinha
A corrosão uniforme consome a espessura por igual. É de longe a mais comum — é a ferrugem do portão, do tanque, da estrutura exposta — e também a menos perigosa, por um motivo simples: ela é previsível.
Dá para medir a taxa de perda em milímetros por ano, calcular quanto de sobremetal a peça precisa ter para durar o que se espera, e inspecionar com ultrassom de espessura. Nada disso é possível nas formas localizadas.
Por isso, quando uma peça falha por corrosão sem aviso, quase nunca é a uniforme a culpada.
As localizadas são as perigosas
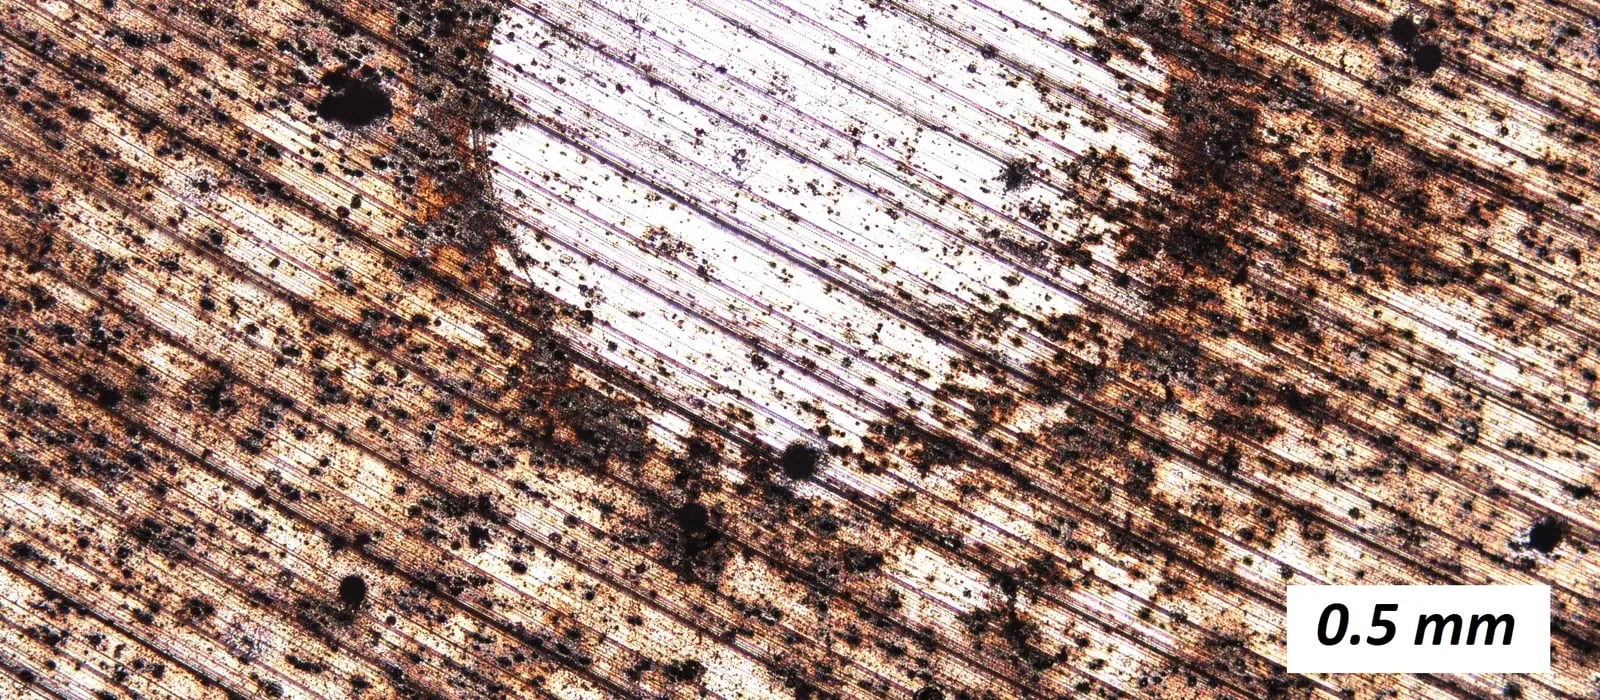
Pite. A camada passiva rompe num ponto e o ataque se concentra ali, cavando um furo estreito e fundo. A perda de massa total é ridícula — a peça pesa quase o mesmo e parece inteira — e mesmo assim ela já está perfurada. Cloreto é a causa clássica: maresia, água do mar, água sanitária, processo com ácido clorídrico.
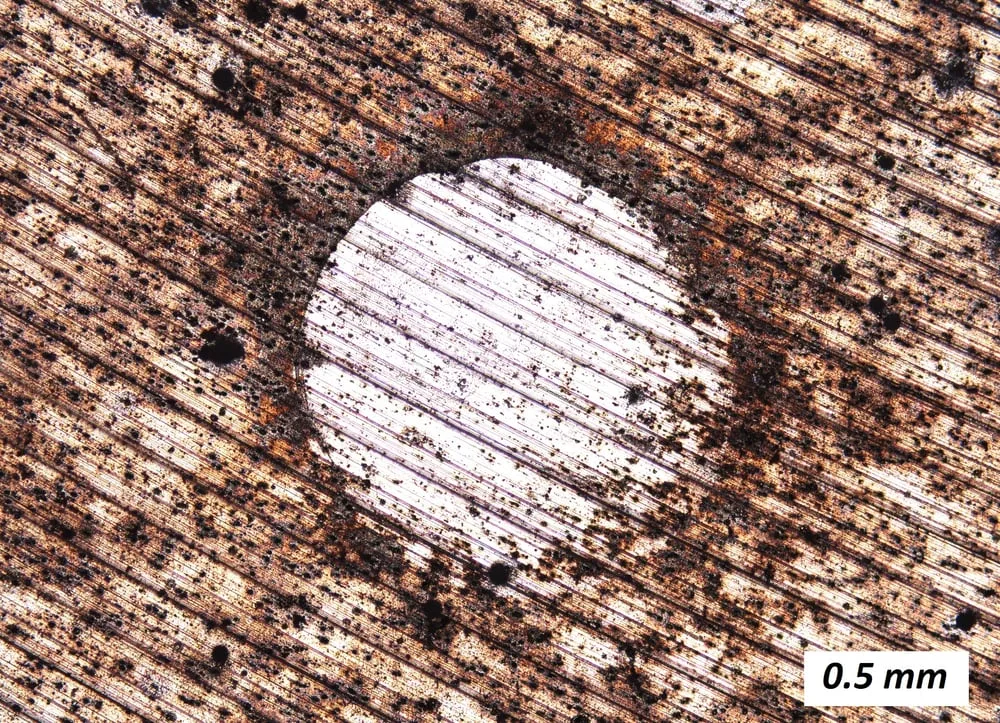
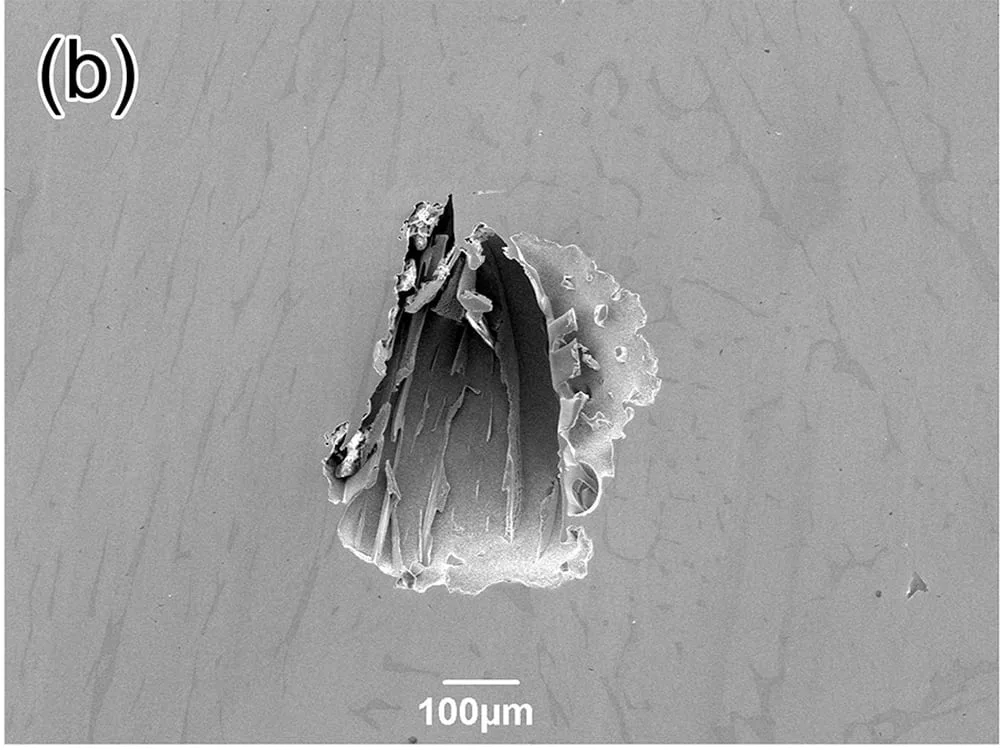
Em frestas. Debaixo de uma arruela, de uma junta, de uma chapa sobreposta ou de um depósito, o líquido entra e não renova. Falta oxigênio ali dentro, a química local muda e o ataque começa — escondido, exatamente onde a inspeção visual não alcança. É um problema de projeto tanto quanto de material.
Intergranular. O ataque corre pelos contornos dos grãos e vai desmanchando a peça por dentro, com a superfície ainda parecendo boa. Em inox austenítico, a causa mais frequente é a sensitização: quando o material passa tempo demais numa faixa de temperatura intermediária — tipicamente o calor da soldagem —, carbonetos de cromo precipitam nos contornos e deixam a vizinhança pobre em cromo, ou seja, sem proteção.
A solução não é limpar nem passivar: é usar aço de baixo carbono (304L, 316L), ou estabilizado com titânio ou nióbio (321, 347), ou corrigir o procedimento térmico.
Sob tensão. A mais traiçoeira das seis. Precisa de três coisas ao mesmo tempo — material suscetível, meio específico e tensão de tração — e, quando as três se encontram, aparece uma trinca fina e ramificada, sem nenhuma perda de massa. A peça não parece corroída. Ela simplesmente trinca.
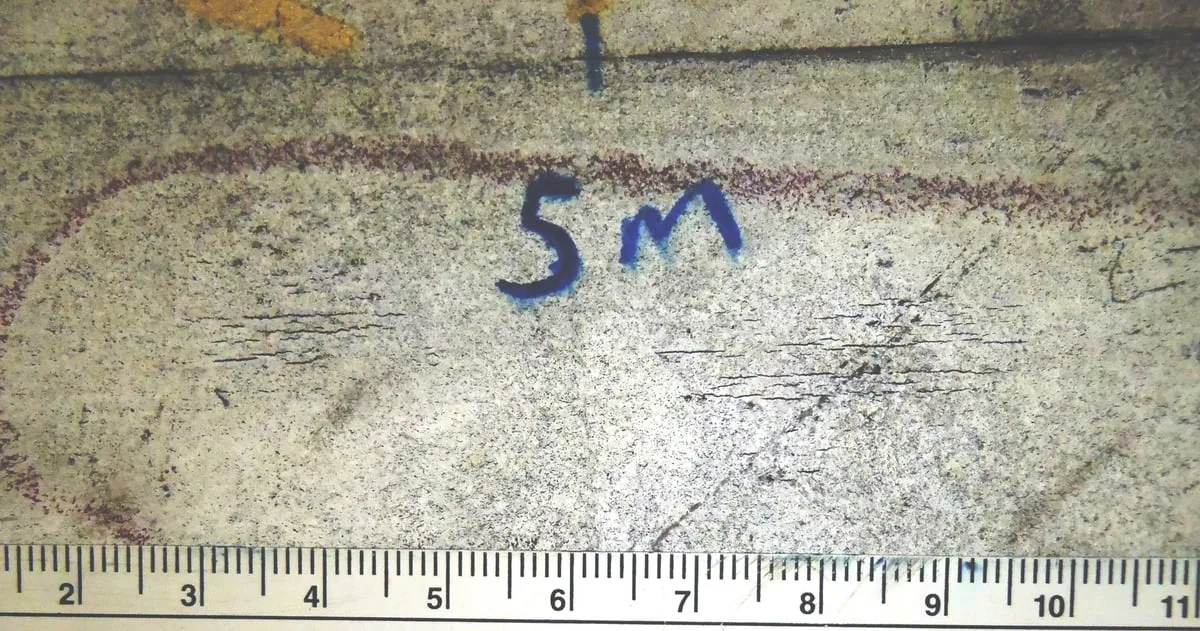
A tensão que alimenta o processo muitas vezes nem é a de serviço: é tensão residual de soldagem, de conformação ou de usinagem — o mesmo tipo de tensão que faz peça empenar sozinha depois de usinada.
A galvânica é a que o desenho causa
Dois metais diferentes em contato elétrico, com um eletrólito fechando o circuito: o menos nobre dos dois se corrói mais rápido do que se corroeria sozinho, e o mais nobre fica protegido.
O detalhe que decide a gravidade é a razão de áreas. Um parafuso de aço carbono prendendo uma chapa grande de inox é a combinação ruim: área pequena de anodo alimentando uma área enorme de catodo, e o parafuso se consome depressa. A combinação inversa — parafuso de inox em chapa de aço carbono — espalha o ataque por uma área grande e é bem menos grave.
É um problema de projeto, e a solução costuma ser de projeto: isolar os dois metais, escolher um par mais próximo na série galvânica, ou aceitar e dimensionar a peça sacrificial.
Como se descobre qual é a sua
O diagnóstico combina o que se vê com o que se mede:
Olhar antes de tocar
Morfologia e, principalmente, localização. Está em toda a peça ou só perto de uma junta, de uma solda, de um contato com outro metal? Essa informação costuma estreitar o leque para duas hipóteses, e ela se perde assim que alguém limpa a peça.
MEV com EDS
A microscopia eletrônica mostra o formato real do ataque — se o pite é estreito e profundo, se há trincas ramificadas partindo dele — e o EDS diz quais elementos estão no fundo da cavidade. Encontrar cloreto ali fecha o diagnóstico de pite por cloreto; encontrar ferro sobre inox aponta contaminação por ferro livre.
Metalografia
O corte transversal revela o que a superfície esconde: profundidade real do pite, se o ataque segue contornos de grão, se há carbonetos precipitados, se a trinca é intergranular ou transgranular.
Confirmação do material
Análise química para verificar se a liga é a especificada. Boa parte dos casos de "o inox enferrujou" termina em 304 entregue onde o projeto pedia 316.
Por que o diagnóstico vale o ensaio
As soluções não são intercambiáveis, e algumas se anulam:
Se for | A solução é | Fazer a outra coisa |
|---|---|---|
Ferro livre | decapagem e passivação | trocar para 316 resolve e custa caro à toa |
Pite por cloreto | liga com mais molibdênio (316, duplex) | passivar de novo só adia o furo |
Sensitização | 304L/316L ou estabilizado, e revisar a solda | passivar não recupera o cromo perdido |
Galvânica | isolar o par ou mudar a combinação | trocar a liga sem desfazer o par repete o problema |
Sob tensão | aliviar tensão, mudar liga ou afastar o meio | só polir a superfície não impede a trinca |
Trocar o material inteiro por um problema que era de limpeza é caro. Passivar de novo uma peça que vai furar outra vez é pior: custa pouco e dá a sensação de que o assunto foi resolvido.
A lógica é a mesma de toda análise de falha — a de a fadiga metálica que derrubou o Comet: o que se vê na superfície registra como o dano começou, e essa evidência só serve se chegar intacta ao laboratório.
Os termos técnicos que aparecem aqui, em português claro.
- Corrosão
- A deterioração de um metal pela reação com o meio em que ele está. É um processo eletroquímico: envolve transferência de elétrons, não apenas desgaste.
- Eletrólito
- O líquido que conduz corrente e fecha o circuito da corrosão. Água com sal dissolvido é o caso mais comum; umidade condensada já basta.
- Anodo
- A região que perde material, cedendo elétrons. É onde o estrago aparece.
- Catodo
- A região que recebe os elétrons e não se corrói. Numa peça com dois metais, o mais nobre faz esse papel.
- Camada passiva
- Um filme de óxido muito fino e aderente que se forma sozinho sobre alguns metais e barra o avanço da corrosão. É ela que torna o inox inoxidável.
- Pite
- Uma cavidade estreita e profunda, formada quando a camada passiva é rompida num ponto só e o ataque se concentra ali.
- Cloreto
- Íon presente em água do mar, maresia, água sanitária e muitos processos industriais. É o principal inimigo da camada passiva do inox.
- Sensitização
- A precipitação de carbonetos de cromo nos contornos de grão de um inox aquecido numa faixa crítica, deixando a vizinhança pobre em cromo e sem proteção.
- Ferro livre
- Partículas de aço carbono depositadas na superfície do inox por ferramenta, escova ou rebolo compartilhado. Elas enferrujam e mancham a peça, sem que o inox esteja atacado.
- Passivação
- Tratamento químico que remove contaminação superficial e favorece a formação da camada passiva. Restaura a proteção, mas não corrige escolha errada de material.
- Série galvânica
- A ordenação dos metais conforme a tendência a se corroer num dado meio. Quanto mais distantes dois metais nessa lista, maior o risco quando ficam em contato.
- PREN
- Índice calculado a partir dos teores de cromo, molibdênio e nitrogênio, usado para comparar a resistência de inoxidáveis ao pite. Quanto maior, melhor.
Referências
- 01FONTANA, M. G.. Corrosion Engineering. 3. ed. McGraw-Hill (1986)
- 02ASM Handbook, Volume 13A: Corrosion — Fundamentals, Testing, and Protection. ASM International
- 03ASTM International. ASTM G46 — Standard Guide for Examination and Evaluation of Pitting Corrosion
- 04ASTM International. ASTM A262 — Standard Practices for Detecting Susceptibility to Intergranular Attack in Austenitic Stainless Steels
- 05ASTM International. ASTM G48 — Standard Test Methods for Pitting and Crevice Corrosion Resistance of Stainless Steels and Related Alloys by Use of Ferric Chloride Solution
- corrosão
- pite
- corrosão galvânica
- corrosão sob tensão
- inox
- análise de falha
Precisa saber qual corrosão é a sua?
Microscopia e análise de superfície nos laboratórios da EESC-USP: MEV com EDS e metalografia para identificar o mecanismo e o agente, antes de trocar de material.